Vistas de página en total

Mostrando entradas con la etiqueta caso práctico. Mostrar todas las entradas

viernes, 13 de junio de 2014

Pull, caso práctico

Después de instalar los supermercados, creímos que ya habíamos conseguido suficiente, pero nuestro procedimiento seguía siendo push, no pull, por tanto decidimos atacar el mismo tras comprobar nuestro estado actual y el estado futuro que queríamos lograr.

Nos dimos cuenta que aunque expediciones era quien debía tirar de los demás pasos hasta llegar al corte, esto no era así y que en ocasiones expediciones estaba esperando un pedido urgente pero este no se había cortado todavía y sin embargo si se había hecho otro no urgente.


Para evitarlo definimos un proceso que dictara las prioridades para expediciones y corte.

Este se definió y coloco en las instrucciones de trabajo de cada puesto.

Expediciones definía las prioridades, de tal forma que primero se tenían que preparar los pedidos de provincias (fuera de Madrid donde estábamos ubicados), después los de Portugal y por ultimo los de Madrid, y además se prepararía en este orden, 1º pedidos sin cable, 2º pedidos con poco cable, 3º pedidos con mucho cable.

Así cuando expediciones veía su relación de pedidos, la ordenaba según lo anterior y pasaba esta información a corte, quien generaba las ordenes de corte en el mismo orden.


De esta manera se evitaba tener que estar esperando para recibir un corte que estaba en cola.

Además cambiamos los horarios de los responsables de sacar las listas de pedidos y las ordenes de corte, de modo que se iban una hora mas tarde que el resto del personal, y durante esa hora generaban todos los documentos para que tan pronto entraran los operarios el día siguiente pudieran empezar a trabajar en el orden correcto.

Las ordenes se dejaban en los heijunkas de cada zona y con la cadencia horaria adecuada según su volumen.

Otro problema que resolvimos con este sistema es que en el pasado cada sección se dedicaba a preparar sus ordenes aunque fueran para próximos días en lugar de colaborar en enviar las del día, así en la zona de kits, se amontonaban pedidos terminados que debían pasar a expediciones en los próximos días. ¿Donde podíamos dejarlos?

Con este procedimiento pull, ya no se producía según cada sección interpretaba sino según las prioridades de los clientes, por tanto el material estaba en los supermercados y no se preparaba nada sino estaba en la lista de prioridades que había realizado expediciones.

Por tanto redujimos el espacio necesario y aumentamos la rapidez en la preparación de pedidos del día.

Mas información en mi libro: Exceleancia, este es el enlace:


Saludos.

Luis Perona


domingo, 1 de junio de 2014

Flujo, caso práctico

Después de instalar los supermercados, nos concentramos en crear un flujo continuo de materiales pero para eso teníamos que cambiar la filosofía del personal.

Hasta ahora existían cuatro secciones y las personas trabajaban en su sección.

Sin embargo no estaban dispuestas a ayudar a otras secciones ya que su prima de producción dependía del volumen de trabajo realizado en su sección.

Además había un responsable de cada sección el cual se interesaba mas en que las actividades de su sección funcionaran a que el flujo fuera una realidad.

Por ello teníamos cuellos de botella entre las diferentes secciones y esto solo generaba retrasos.

Por tanto decidimos eliminar las secciones como tal y modificar el sistema de incentivos a un sistema para el grupo, de esta forma ya no habían responsables de sección sino un solo responsable de supervisar la producción, y los operarios ya no trabajarían en una sola sección durante el día sino que según las necesidades irían pasando por todas ellas.

El siguiente paso era crear un flujo pieza a pieza, que pasara desde el corte al montaje, embalaje, y shipping de forma que al tener una pieza terminada esa pieza fuera a la siguiente fase.

Como ya se ha comentado en un centro de distribución es muy difícil tener flujo continuo, de tal forma que lo que hicimos fue crear un flujo de carros con piezas terminadas y que estas pasaran de fase en fase

Así construimos cuatro carros que permitían ubicar entre 8 y 32 rollos de cable cada uno (según el diámetro del mismo) y estos se pasaban al montaje.


De esta forma cada maquina de corte tenia 2 carros asignados, según llenaba uno lo pasaba  a montaje, y entonces empezaba a cortar para llenar el segundo, pero no podía seguir cortando hasta que recibiera uno vacío.
Si no podía seguir cortando, tenia que pasar a otra sección, como la de embalaje para desbloquear el cuello de botella que allí se producía.

Cuando recibía un carro vacío podía seguir cortando y el ciclo volvía a repetirse.

Este sistema permitió crear un flujo continuo de trabajo y eliminar los cuellos de botella.


En ocasiones sin embargo se daba el caso de que una maquina cortaba cable en bobinas y otra cortaba en rollos y a pesar del sistema de carros, se saturaba la zona de montaje y embalaje.

Así había que decir a la maquina de corte que cortaba las bobinas que parase, ¿como hacerlo?

Pusimos una sirena en la zona de embalaje de bobinas de tal forma que en caso de saturación de la zona, el operario activaba la sirena.

En ese momento el responsable evaluaba la situación y decidía que maquina tenia que dejar de cortar y entonces el operario de esa maquina se iba a la zona de embalaje, eliminándose rápidamente el cuello de botella.

Una vez terminado el cuello de botella, el operario volvía a su puesto de corte.

La situación también se podía dar a la inversa, el corte estaba efectuando corte de cable en bobinas que no necesitaban montaje, por tanto los operarios de montaje, se dedicaban a efectuar otras tareas en la zona de shipping o si no era necesario trabajos auxiliares como desmontar los flancos de las bobinas con cable a granel que se devuelven a fabrica para ser reutilizadas.


Por supuesto tuvimos que cambiar el sistema de incentivos para premiar el flujo continuo de producción y no el trabajo individual.

Saludos.
Luis Perona

martes, 27 de mayo de 2014

Supermercados caso práctico.

Una de las cosas a las que nos enfrentábamos al analizar la demanda era que como no tenemos un flujo continuo no podíamos definir el takt time (o tiempo de producción de acuerdo a la demanda), de tal forma que decidimos buscar takt times individuales por cada tipo de servicio que damos.

Esto lo analizamos usando el cronometro, así efectuamos mediciones para las operaciones mas habituales (en nuestro caso de cable coaxial cortado, los montajes de conectores y de kits, los embalajes y las expediciones).

Con estas mediciones, nos dimos cuenta de cuanto se tardaba desde que teníamos el pedido hasta que estaba terminado y una vez conocido el tiempo total invertido ejecutamos un plan para reducirlo a la mitad

Uno de los sistemas que mejor no sirvió para poder reducir el tiempo a la mitad fue el de los supermercados.

Y es que uno de los problemas que afectaba a la productividad y al tiempo de producción eran los “paseos” para ir a por el material necesario.

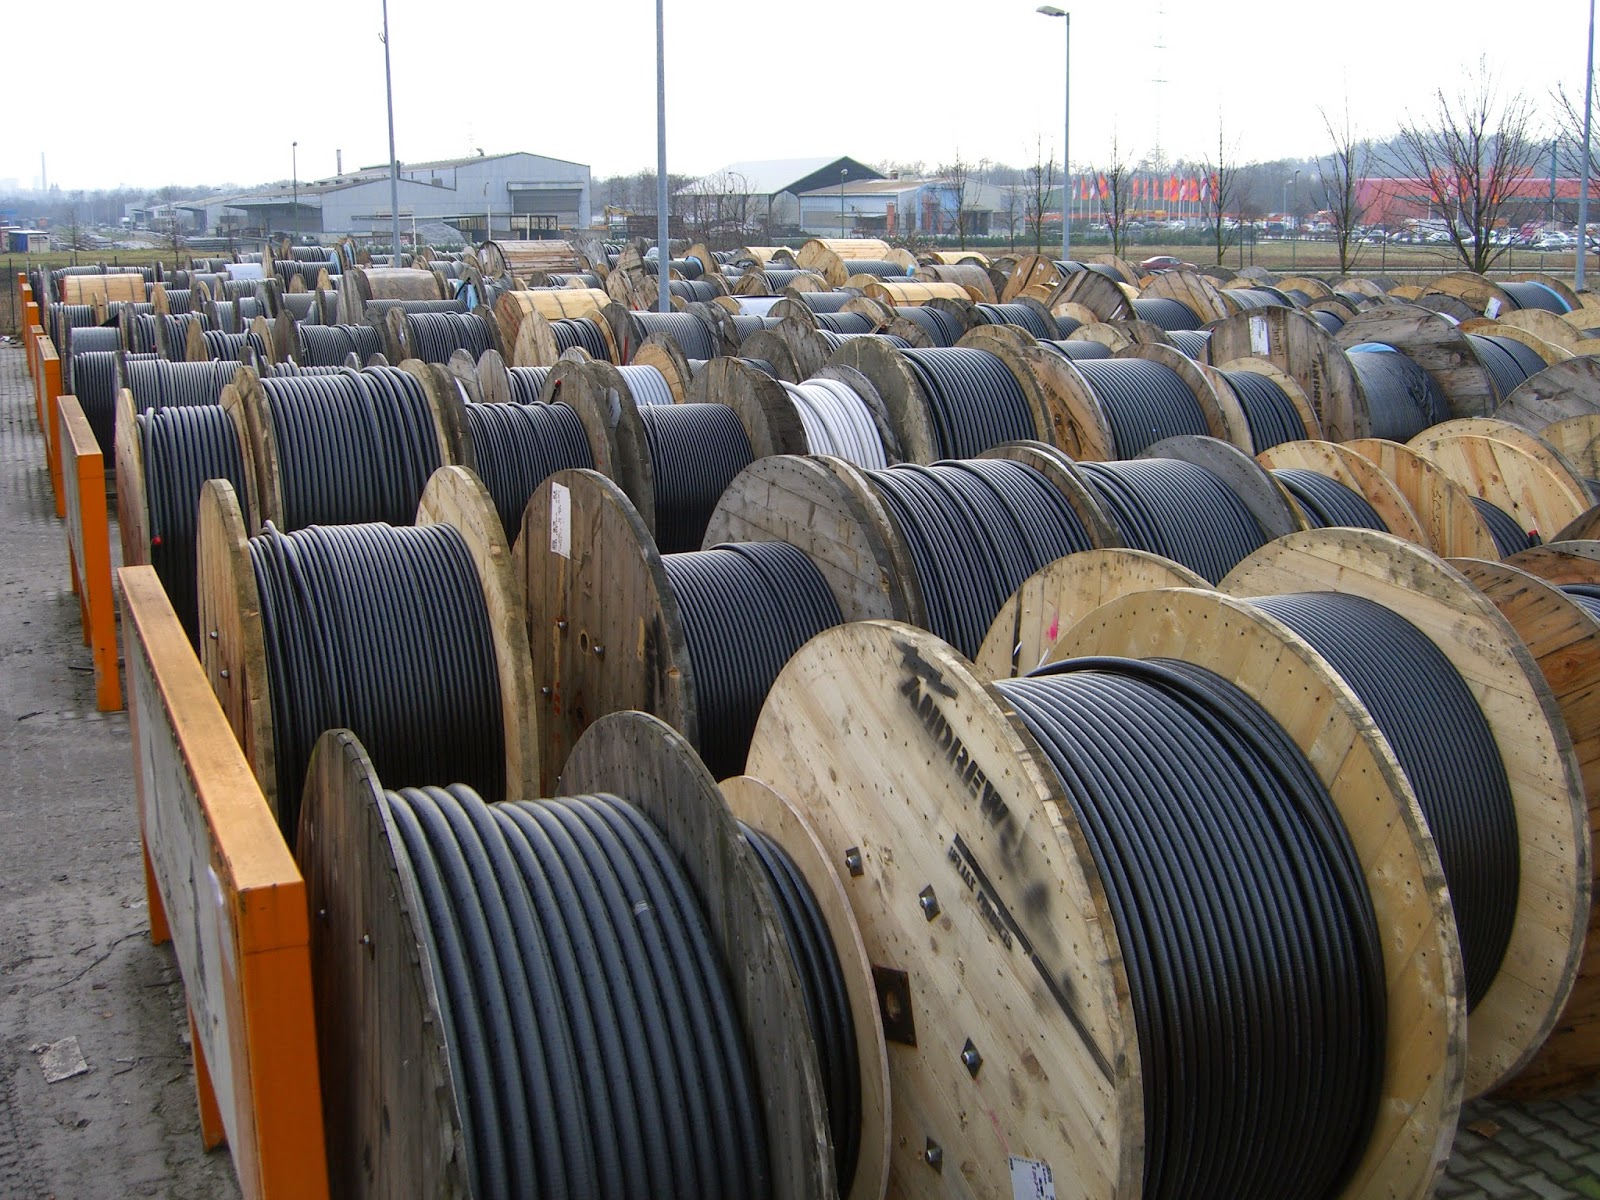
Así en el corte de cable coaxial había que ir a por las bobinas vacías (en las que va enrollado el cable) las cuales estaban en la campa posterior y el tiempo de aprovisionamiento es de unos 5 minutos.

En el montaje había que ir a coger los conectores necesarios para montar el cable los cuales están en las estanterías del almacén a 2 minutos de distancia.

En los kits pasaba lo mismo y en las expediciones todavía era peor ya que teníamos un problema (según los operarios por falta de  suficientes carretillas retráctiles) ya que no dábamos a basto para preparar los pedidos.

¿Que hicimos?

Creamos 4 supermercados, uno en el corte para tener suficientes bobinas de cable y vacías por cada tipo de cable y que permitieran un mínimo de 3 horas de trabajo, y en el montaje, kits y shipping, utilizando estanterías dinámicas (con inclinación y rodillos) usando tarjetas kanban para reponer los productos.


En cada tarjeta hay un producto con un máximo y mínimo a mantener, cuando se llega al mínimo el operario que retira el producto coloca la tarjeta al revés, mostrando un color chillón que indica que hay que reponer.


Hicimos tarjetas de diferentes colores para evitar confusiones, ya que el mismo producto podía ser utilizado en varios supermercados, así el color naranja era para montaje, el amarillo para expediciones, y el rojo para kits.

Esto nos solucionaba otro problema antiguo, que era donde dejar el material a granel para ser utilizado en los kits, el cual era muy voluminoso

En lugar de efectuar grandes lotes de kits, lo que hicimos fue reducir la cantidad de cada orden de producción a la cantidad solicitada por el cliente, y en caso de que esta fuera muy grande a múltiplos de 50 unidades.

Así cada orden de producción podía tener un máximo de 50 kits.

De esta forma en el supermercado de kits podía haber suficiente stock para 100 kits e ir reponiendo producto según las tarjetas kanban se introducían.

Además las estanterías nos permitían tener el stock cerca de la zona de trabajo, todos los consumibles necesarios y evitar los paseos anteriores.


En la zona de expediciones se efectuaron grandes mejoras, ya que ahora solo una persona efectuaba el picking de productos y aprovisionaba los supermercados, de esta forma ya se había solucionado el problema de las retráctiles (que los operarios decían que no eran suficientes) reduciendo la cantidad de retráctiles a una y una transpaleta eléctrica, ahorrando 1800€ por mes en maquinaria.

El supermercado además nos permitió mantener un mínimo buffer stock para poder reaccionar a las demandas de los clientes y evitar el continuo reaprovisionamiento.


En el caso de compras, hicimos lo mismo.

Informamos a nuestro mayor proveedor de que íbamos a empezar a trabajar con un sistema de supermercado, en el cual el tendría un mínimo y un máximo por cada producto.

Cada día le enviaríamos vía mail el consumo que se había producido y el seria el responsable de reponer los productos combinando los diferentes artículos en el camión de reparto.

Como los envíos se hacian por camión completo el decidía la mejor combinación y las fechas de salida y llegada, de tal forma que evitaba las prisas de ultima hora por pedidos urgentes y también nivelaba su producción.

Además al estar en un operador logístico pagamos el espacio ocupado, pero conseguimos que ya que el proveedor gestionaba nuestro stock, fuera el quien abonara este espacio.

De esta forma evitábamos sobrecargarnos de stock, ya que el proveedor sabría que tenia que pagar mas metros cuadrados de los necesarios.

En caso de pedidos excesivamente grandes que aparecieran de golpe, tendríamos que informar inmediatamente al proveedor para reaccionar a tiempo.

Saludos.


Luis Perona

lunes, 23 de enero de 2012

Covidien logistica farmaceutica Lean


El pasado viernes estuvo en las instalaciones de Covidien, con su responsable logístico José Javier Soria, y realmente me pareció que José Javier y su equipo se han decidido por implementar lean en las operaciones logísticas.

Os cuento algunas cosas, por si os sirven de ayuda en vuestros almacenes.

José Javier se ha concentrado en aplicar las 5S a fondo, y no solo en el almacén, sino también en las oficinas y hasta en el comedor de la empresa, la limpieza, el orden y la información disponible en todas las áreas es una de las características desde que entras por la puerta.

A veces se piensa que esto de las 5S es una tontería y que lo importante son las cifras, pues bien hay van cifras, desde que se pusieron en marcha las 5S el nivel de accidentes se ha reducido en un 70%, creo que esto habla por si solo.

Además ha puesto en marcha sistemas de control cruzado para las operaciones de pick y pack y ha creado un equipo polivalente en el que todos hacen de todo, y eso venciendo resistencias culturales del tipo, las mujeres no pueden ser carretilleros.

El sistema de sugerencias ha empezado a funcionar y se hacen reuniones con integrantes de todas las áreas de la plantilla para buscar las mejores practicas y ejecutar las acciones a tiempo y con calidad.

Un detalle que me llamó la atención es que en la zona de preparación de pedidos hay un cartel en la estantería donde están las cajas para embalar y en ese cartel se indica el coste de cada caja.

De este modo los operarios, saben lo que cuestan las cosas y se concentran en utilizar el tipo adecuado de embalaje para no transportar aire y desperdiciar el dinero con cajas no adecuadas para el tipo de envíos.

Otras ideas practicas son las de sustituir la iluminación de la nave por bombillas tipo led, con el consiguiente ahorro de energía, y colocar lámparas led portátiles en los muelles para poder ver cuando anochece dentro de las cajas de los camiones.

También han decidido cambiar el tipo de carretillas por otras mas seguras y anti-accidentes lo que ayudara a reducir aun mas la probabilidad de accidentes.

Desde luego una visita muy interesante y creo que muy adecuada en estos momentos en que las farmacéuticas empiezan a estar en problemas con la crisis, quizás es el momento de aplicar lean en estas empresas y reducir los costes como muy bien ha hecho José Javier.

Saludos.
Luis Perona

¿Te ha parecido interesante? ¿Quieres mas información?

Una de las mejoras formas de reducir tus costes es aprender de otros sectores y negocios que ya han pasado por ese proceso como los grandes fabricantes que han tenido éxito, eso te permitirá mejorar el servicio, tener el nivel de inventario adecuado y reducir tus costes.

Estas empresas han aplicado Lean 6-Sigma, por ello nuestro objetivo es enseñar a las empresas a trabajar con los mismos sistemas.

Nuestra experiencia de mas de 20 años en empresas de automoción, telecomunicaciones, productivas y distributivas, nos permiten garantizarte que la aplicación de técnicas Lean 6-Sigma en tu empresa pueden hacerte reducir significativamente tus costes y aumentar tus ingresos, en definitiva hacerte ganar dinero.

No lo dudes, ahora es el momento de actuar, puedes hacer algo y batir a tu competencia o no hacer nada y seguir como hasta ahora, pero si estás decidido a ganar dinero, contacta con nosotros en info@excelean.com o a través de nuestra web Excelean.com

Excelean

Kaizen caso práctico

Kaizen caso práctico 1

Una de las partes mas interesantes de toda la filosofía lean es la del kaizen, ya que aquí es donde hay que utilizar la imaginación y busca...

Lean aplicado a Logística

Etiquetas

Lean Trabajo En Equipo. liderazgo Lean reducción de costes Preguntas Típicas LEAN Videos Lean logístics Buenos hábitos para directivos Lean aplicado a Logística 14 Principios Lean Kaizen Ejecución: kanban video Lean ¿herramientas o cambio cultural? value Stream map Gemba Mi experiencia personal Comunicación Herramientas para directivos Cambio Costes Kaizen caso práctico Gestionar el tiempo Gestión del stock. Procesos ¿Como empezar a aplicar Lean? ¿Como empezar un proyecto lean? Inteligencia o Ingenio Lean en la administración publica Logística Pull Trabajo estandarizado caso práctico control visual A3 Calidad total (Jidoka) Eficacia Email. El 9º desperdicio Exito y fracaso Flujo Nivelación. PDCA Team Leaders Visión cambio cultural equipos ¿Valor o Precio? ¿es posible? Concentración Decisiones Ejecución de Proyectos: Estandarización y control visual. Caso práctico. Formación trabajadores Formación y Auditorias Toyota Información o Datos. Innovación Las 4 Personas Lo que no pagues en enseñar lo pagarás en reclamaciones Muda Nivel de Stock Nivelar para conseguir el pull Objetivos Preguntas para Jefes. Primas de producción Procedimientos Video Kaizen aprendizaje buffer stock clientes formación herramientas diversas. kanban o Heijunka mejora de procesos productividad safety stock. seis sigma sencillo pero no fácil ¿Cómo eliminar los cuellos de botella? ¿Porque se pierden los clientes? 10 formas de mejorar su logística 3 mayores problemas 5S 5S caso practico 5S o la parálisis del análisis 6 sigma 7 habitos 8 pasos para implementar Lean Aprender a pensar o seguir un check list. Aprender lean Auditorias Auditorias Gemba Autoridad BENEFICIOS Bancos Bill Gates 11 reglas para padres e hijos. Buenas noticias para Lean. CEVA Operador Logístico LEAN. Check list 5S Comentarios Como ganar dinero Como vender Lean. Competencias y habilidades Compras o almacén Coste de no calidad. Covidien Crear Un Equipo Lean. ¿Quien? Críticas Cuestionario: ¿producción en masa o Lean? Círculos de Calidad vs Sugerencias Círculos de calidad. Caso práctico. Directivos Temporales Distinto o Extinto Dojo ERP y LEAN Eficacia o eficiencia Ejemplos Lean El almacén del futuro El almacén del siglo XXI El jefe infiltrado vs Gemba. El mejor almacén es el que no existe. El método Oh No El régimen lean. El secreto de Lean. El verdadero poder de Lean Empleados y Clientes Errores Excelente Servicio al cliente Excusas Farmacéuticas Filosofía Toyota. Todo depende de la gente. Formato de Auditoria LEAN Gemba caso práctico Heijunka Heijunka y tak time ¿como empezar? Herramientas Lean Herramientas Lean AMFE Herramientas Lean y PDCA Indicadores y metricas Industria farmaceutica Just in Time KPI ¿y eso que es? La era de la inmediatez La fórmula del gran slam Ladrones de tiempo Las 7 R de la simplificación Las 7 disciplinas Lean en la administración pública Lean en supply chain. Lean en ventas Lean office Lean parte teórica Lean visión micro y macro. Lean vs 6 Sigma Lean ¿salida de la crisis? Libro ExceLEANcia Listas de comprobación Listen and Smell. Logística o el pelotón de los torpes. Look Los 9 desperdicios Los deportistas lo hacen MRP vs. kanban Mantener resultados en el tiempo. Mercadona Mercadona una Empresa Lean segun The Economist. Motivar Nivelación. Caso práctico No me chilles que no te veo. Nokia o el arte de ignorar a los clientes. Operadores logísticos Operadores logísticos. ¿Cómo pueden fidelizar a sus clientes? Pensar Picking Picking inteligente y automatico Poka Yoke o la limusina de Obama Por aguante vencemos. Principios Lean Problemas Problemas Invisibles. Problemas primero Producción ¿como reducir los tiempos? Pánico Reglas para trabajar con jefazos. Rendimiento vs comunicación Resolución de problemas Resultados Temporales Reuniones Lean. Rotación y comunicación Runner. Caso práctico. SLLS. Stop SMED ejecución Saber pensar- diagramas A3 Seguimiento Sensei Si el estudiante no ha aprendido el maestro no ha enseñado. Si la vida te da limones tienes que hacer limonada Si no avanzas Sobrevivir Solución rápida Super worker o lideres internos Supermercados Súper Chef vs kaizen TPM (Total Preventive Maintenance) Telefónica Movistar o como ser expertos en perder clientes. Tendencias de mercado. Nuevos empleos. Tiempos perdidos Todo depende de la gente Toyota record de ventas en 2014 Toyota resultados 2012 ¿podemos aprender? Trabajo en equipo Un caso práctico Video Almacén Amazon Video Almacén Nike Video Control Visual Video Juego lean Video Kanban y Heijunka Video Logistica y cadena de suministro Video Sistemas Automatizados Video de ejemplos Lean Manufacturing Video hablar o comunicar Video plataforma Logistica Video proceso administrativo Video trabajo en equipo Video ¿que es logistica? Volatilidad y Cadena de Suministro. Warehouse Picking Systems absentismo laboral. afilar la sierra aprovisionamiento atención al cliente automatic warehouse burocracia calidad caso real colaboración con ventas competitividad constancia cuellos de botella departamento comercial desperdicio disciplina. ejecucion ejecución ejecución lean. empleados colaboración esfuerzo flexibilidad. futuro. hábitos imaginación imprudentes en almacenes ineficiéncias ingeniería kanban y supermercados las cosas no se hacen si nadie las hace lean córner lean en la administración lean practica logistica farmaceutica Lean mandamientos lean. mantenimiento mejora continua metas método lean no se puede aplicar lean en mi empresa paciencia planificación de materiales. polivalencia practicas útiles procesos administrativos procesos compartidos producción o calidad. punto de pedido rapidez reposición reposición. resistencia al cambio retrocedes. reuniones de 5 minutos servicio al cliente silos takt time tirar de la demanda tocada y casi hundida. valor value stream manager variación video 5S video Picking by Light video simulación almacén automatizado vídeos sistemas picking ¿Bajar sueldos para ser mas competitivos? ¿Como empezar? ¿Crisis o cambio de época? ¿Cual es el mejor momento para empezar con Lean? ¿Cómo se aprende Lean? ¿Dónde está el dinero? ¿Fichajes o cantera? ¿Lean en la política? ¿Lean en una gran empresa española? ¿Es posible? ¿Mantenimiento de empleados? ¿Para que sirve? ¿Por que mi jefe no ayuda a implementar lean? ¿Por que usar Lean? ¿Por qué a mi no me funciona lean? ¿Por qué mi jefe no me escucha? ¿Quien tiene que hacerlo? ¿Quién gana? ¿Qué es un one to one? ¿Qué sabes hacer bien? ¿Será verdad? ¿Serán los alemanes Lean? ¿Solo sentido común? ¿Urgente o importante? ¿a que esperan para ponerse las pilas) ¿asignatura pendiente? ¿como sobrevivir? ¿como utilizarlos? ¿compatibles? ¿para que sirven? ¿por que a mi no me funcionan? ¿por que utilizarlas? ¿qué hacen? ¿solo para grandes empresas? ¿y eso que es? ¿y tu? éxito y fracaso.

Blog Archive

Mi lista de blogs